MundoPrinter3D
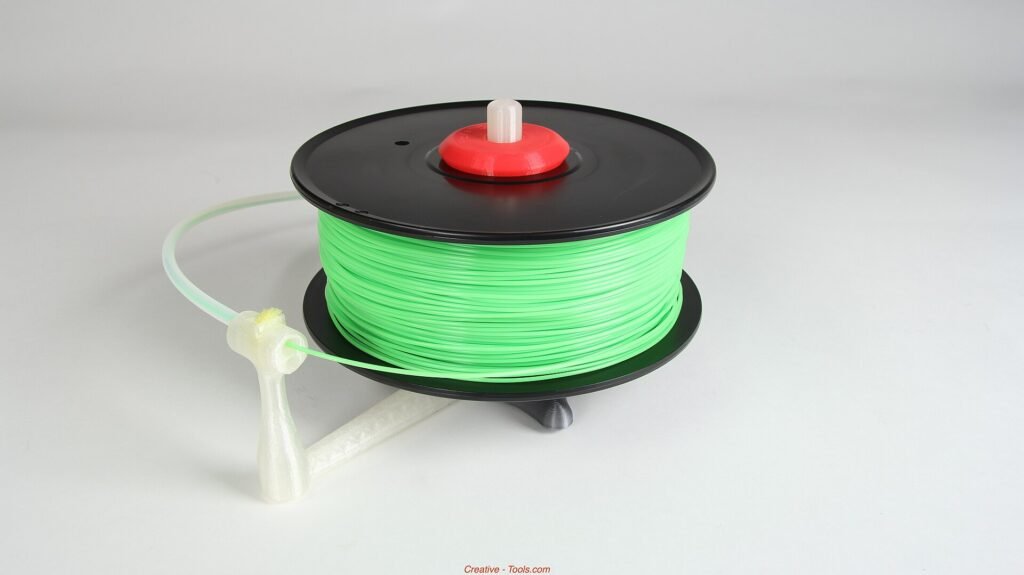
Foto: Creative Tools, CC BY 2.0, vía Wikimedia Commons
Casi todo el mundo empieza con PLA y descubre el PETG cuando una pieza se parte o se deforma. La pregunta correcta no es cuál es mejor, sino qué va a hacer esa pieza: si va a estar al sol, si recibe golpes, si necesita detalle o si solo tiene que verse bien sobre un escritorio. Aquí tienes los criterios que cambian el resultado y los errores que hacen que un material bueno parezca malo.
Cuándo usar PLA y cuándo PETG
El PLA es rígido, fácil de imprimir y da un acabado limpio. Funciona para figuras, maquetas, prototipos, organizadores y cualquier pieza de interior que no reciba calor ni carga. Perdona errores de configuración y casi siempre se pega bien a una placa limpia. Su punto débil es la temperatura: se ablanda con el sol directo o dentro de un auto cerrado, y entonces la pieza se dobla sola.
El PETG es más tenaz. Cede antes de romperse, aguanta mejor el calor y la intemperie, y sirve para soportes, repuestos, ganchos y piezas que reciben golpes. A cambio, es más pegajoso, deja hilos con facilidad y exige más ajuste en la primera capa. No es un material difícil, pero no perdona tanto como el PLA.
Hay un tercer criterio que casi nadie considera: el uso real. Una pieza decorativa que nadie toca no necesita tenacidad. Una pieza que se va a caer al piso, que va a estar en un balcón o que va a soportar peso sí. Elige por eso, no por la ficha del carrete.
Si dudas entre los dos para una pieza funcional de interior, el PETG suele ser la apuesta segura. Si la pieza es grande, con mucho detalle o va a estar expuesta solo en una repisa, el PLA imprime más rápido y con menos sorpresas. No necesitas cambiar de material para cada proyecto: elige uno, domínalo y después amplía.
Temperatura y primera capa: lo que cambia en la práctica
El PETG pide más temperatura de boquilla y de cama que el PLA. Esa diferencia no es un detalle: cambia la fluidez, la adherencia entre capas y la facilidad para arrancar la pieza. Usa la ficha del fabricante como punto de partida y ajusta con una torre de temperatura antes de imprimir algo importante.
El PLA se imprime más frío y tolera mejor los cambios de velocidad. El PETG necesita más calor constante y se beneficia de imprimir más lento, sobre todo en la primera capa y en las paredes exteriores. Si corres el PETG como si fuera PLA, aparecen hilos, esquinas levantadas y capas que se separan.
La primera capa es donde más se nota. El PLA admite una separación generosa y se aplasta sin protestar. El PETG quiere una capa bien aplastada, pero no tanto como para quedar soldada a la placa. Si la boquilla queda demasiado cerca, el material se acumula alrededor del extrusor y arruina la impresión.
La refrigeración también cambia. El PLA necesita ventilador desde las primeras capas para congelar el detalle. El PETG pide menos aire, porque enfriarlo de golpe reduce la unión entre capas y vuelve la pieza frágil. Ajusta el ventilador por material y no copies la configuración del PLA.
Adhesión, humedad y acabado
El PLA se pega con facilidad si la placa está limpia y a la temperatura correcta. El problema típico es lo contrario: piezas que se sueltan a mitad de impresión por una superficie grasosa o por corrientes de aire. Limpia con alcohol, revisa la nivelación y evita la ventana abierta.
El PETG se pega de más. Puede arrancar trozos de la superficie de la placa al despegar, sobre todo si imprimiste directo sobre ella. Usa un agente de desmoldeo o una barra de pegamento como capa intermedia, y deja enfriar la pieza antes de retirarla. Forzarla caliente es la forma más rápida de dañar la placa.
La humedad afecta a los dos, pero en el PETG se nota antes: chasquidos, burbujas y un hilo fino que aparece por todas partes. Guarda los carretes en una caja hermética con silica y seca el material antes de un trabajo largo. Un filamento húmedo hace que cualquier material parezca malo.
El acabado también pesa. El PLA sale brillante, con bordes definidos y buen detalle. El PETG es más satinado, algo translúcido en capas finas y propenso a los hilos; con buena retracción y temperatura estable se ve limpio, pero exige más prueba. Si tu prioridad es la estética de una figura, el PLA gana sin discusión. Si la prioridad es que la pieza aguante, el acabado pasa a segundo plano.
Errores frecuentes al elegir material
El error más caro es usar PLA en una pieza que va a calentarse. Un soporte para el auto, una pieza junto a una ventana o un adorno en el tablero se deforman aunque la impresión haya salido perfecta. Si la pieza va a estar al sol, el PLA no es una opción.
El segundo error es comprar PETG para todo. No hace falta tenacidad en una maqueta ni en un organizador de escritorio. El PETG cuesta más de ajustar y deja más rechazo al principio. Si tu impresora está abierta y tu habitación tiene corrientes, el PLA te va a dar menos dolores de cabeza.
También falla imprimir PETG sin secar el filamento o con la misma configuración del PLA. Y falla comprar carretes grandes antes de probar el material: un carrete que no te gusta es dinero parado. Compra uno, imprime tres piezas distintas y decide.
Por último, no cambies de material a mitad de un proyecto sin purgar bien el extrusor. Los restos del anterior contaminan la primera capa y las temperaturas no coinciden. Si vas a alternar, hazlo con una pieza de purga y revisa la boquilla.
Preguntas frecuentes
¿Puedo imprimir PLA y PETG en la misma pieza?
Sí, pero no se unen bien entre sí. La interfaz entre ambos es débil y la pieza puede separarse justo ahí. Si necesitas dos materiales, úsalos en zonas que no trabajen juntas y refuerza la unión con un diseño que las trabe.
¿El PETG se pega demasiado a la placa?
Es su problema más común. Usa una capa de separación, deja enfriar la pieza y no fuerces el despegue. Si la superficie ya está dañada, cambiar la placa sale más barato que seguir peleando con cada impresión.
¿Cuál es más fácil para empezar?
El PLA. Perdona más errores, se pega sin trucos y da buen acabado desde la primera prueba. El PETG no es difícil, pero pide más control de temperatura, humedad y primera capa. Empieza con PLA y pasa al PETG cuando entiendas tu máquina.
¿El PLA aguanta el sol?
No para piezas expuestas. Se ablanda con el calor y pierde la forma que le diste. Para exterior o para un auto, usa PETG o un material pensado para intemperie. Un recubrimiento no arregla la rigidez del plástico.
Empieza con PLA si buscas detalle y piezas de interior; pasa al PETG cuando la pieza reciba golpes, peso o calor. Compra un carrete de prueba, ajusta temperatura y primera capa, y guarda el material seco: el resto es repetir lo que ya funciona.